

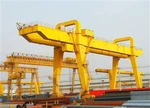
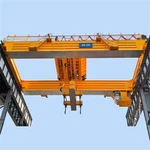


Pont roulant européen à double poutre
Description des produits
DÉFINIR LES CARACTÉRISTIQUES ET LA PHILOSOPHIE
Principes d'ingénierie de base
Précision plutôt que tolérance: Les composants sont fabriqués selon des tolérances plus strictes que celles requises par les normes minimales (par exemple, alignement des roues à moins de 0,5 mm sur l'envergure).
Ingénierie du cycle de vie: Conçu pour25-40+ ansde service fiable avec des plans de maintenance documentés.
Intégration du système: Conception holistique où les systèmes mécaniques, électriques et de contrôle sont conçus comme un système unifié.
Sécurité préventive: Plusieurs systèmes de sécurité redondants préviennent les pannes plutôt que de simplement les atténuer.
Excellence de la fabrication
Matériaux haut de gamme: Utilisation standard deS355J2+Nacier (avec test d'impact à -20 degrés), fixations en acier inoxydable et aluminium de qualité marine pour les boîtiers.
Fabrication avancée: Découpe laser/plasma avec soudage robotisé pour les joints critiques (procédures de soudage qualifiées selon la norme EN ISO 15614).
Technologie de surface : Préparation de surface en plusieurs-étapes, y comprisprétraitement au phosphate de zincavant le revêtement en poudre ou l'application de peinture humide.
RÉFÉRENCES DE PERFORMANCE
| Paramètre | Prime européenne | Industriel standard |
|---|---|---|
| Précision de positionnement | ±1-3mm | ±10-20mm |
| Plage de contrôle de vitesse | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Niveau de bruit | Inférieur ou égal à 65 dB(A) à 1 m | Inférieur ou égal à 75 dB(A) à 1 m |
| Efficacité énergétique | Entraînements régénératifs (économise 20 à 30 %) | Freinage résistif (énergie gaspillée sous forme de chaleur) |
| Temps moyen entre les pannes (MTBF) | 5 heures 000+ | 2 000 à 3 000 heures |
| Temps d'installation | 30 à 40 % plus rapide (conception modulaire) | Temps de montage standard |
Composants de base : roulement, boîte de vitesses, moteur, pompe
Lieu d'origine : Henan, Chine
Garantie : 1 an
Poids (KG):2000 kg
Inspection vidéo sortante- : fournie
Rapport de test de machines : fourni
Conception:Double poutre
Efficacité : haute efficacité
Vitesse de fonctionnement : fonctionnement à grande vitesse
Stabilité : fonction anti-balancement
Couleur: facultatif
Source d'alimentation : 110 V/220 V/230 V/380 V/440 V, personnalisée
Portée : 7,5 à 31,5 m

Images et composants
1. SYSTÈME DE STRUCTURE DE PONT
Poutres principales (Tragbalken)
Construction: Poutres-caissons soudéesavec section transversale optimisée-(généralement 1:1,2 à 1:1,5 rapport hauteur-sur-largeur)
Matériel: S355J2+N/K2plaques d'acier (EN 10025-2) avec une résistance aux chocs garantie de -20 degrés
Structure interne:
Plaques à membrane transversale tous les 1,5 à 2 m
Raidisseurs longitudinaux sur âme et semelles
Contreventement diagonaldans les coins pour la rigidité en torsion
Soudage: Soudage à l'arc submergé (SAW)pour les coutures principales,Soudage MAGpour raidisseurs
Contrôle de qualité: Test 100 % par ultrasonsdes soudures critiques,test de particules magnétiquespour les soudures non-critiques

Camions de fin (Laufkatzen)
Construction du cadre: Caisson soudéavec supports moteur/plateforme intégrés
Ensembles de roues:
Roues en acier forgé à double-flasque(Matériau 34CrNiMo6)
Bande de roulement-trempée par induction(55-60 HRC à 8 mm de profondeur)
Roulements à rotule sur rouleaux(FAG/SKF/INA) avec joints à labyrinthe
Points de levage hydrauliquespour le remplacement des roues
Connexion aux poutres: Boulons de préhension-à friction-haute résistance(Système HT selon EN 14399-10)
Système de pistes (Laufbahn)
Rails: EN 14811-1Rails de grue A75-A120 avecEN 13674-1profils
Fixation: Pinces à rail à ressort-(GANTREX, RÜBIG) permettant la dilatation thermique
Alignement : Laser-nivelé sur±1mm sur 20m, ±2 mm de portée totale
 |
 |
2. SYSTÈME DE CHARIOT (FAHRWERK)
Cadre de chariot
Conception: Construction en acier soudéavec supports de boîte de vitesses/moteur intégrés
Disposition des roues: Configuration à 8 roues(4 entraînés, 4 rouleaux) pour la répartition de la charge
Roues: Cas-renforcé(60-62 HRC) avecbande de roulement couronnéepour l'alignement des rails
Système d'entraînement de chariot
| Composant | Spécification européenne |
|---|---|
| Moteur | Cadre CEI(par exemple, 160M) avecEfficacité supérieure IE4, moteur frein en option |
| Boîte de vitesse | Unités de biseau-hélicoïdales(SEW, Nord, Flender) avecSupérieur ou égal à 1,25 facteur de service |
| Couplage | Type de goupille/douille élastique(R+W, KTR) avec une conception à sécurité intégrée- |
| Frein | Ressort-appliqué, déclenché électriquementfrein à disque (SBG, Mayr) |
 |
 |
3. SYSTÈME DE LEVAGE (HEBEWERK)
Unité de levage principale
Assemblage du tambour:
Tambour en acier usinéavecrainures en contre-dépouillepour le guidage par corde
Système de rétention de corde(conforme à la norme EN 13135)
Guide-corde intégréavec capteur de proximité
Engrenage: Réducteur planétaire/hélicoïdal à 3 étagesavecSupérieur ou égal à 1,4 facteur de service
Moteur: Double-vitesse ou contrôle VFD-avecIsolation classe F(155 degrés)
Freinage: Deux systèmes indépendants:
Frein moteur : Frein à disque sur arbre-haute vitesse
Frein de sécurité: Frein de charge mécanique en sortie de boîte de vitesses

Système de corde
Câbles métalliques: Rotation IWRC 19x7 ou 35x7-résistante(Casar, Pfeifer, Kiswire)
Réas: Acier forgé avec rainures trempées(55-60 HRC)
Résiliations: Douilles à coinavec broches de surveillance de charge
Accessoires de manutention de charges
Bloc à crochet: Crochets en acier forgé(Classe T ou V selon EN 1677-1)
Système de saisie(si équipé) :
Grappin motoriséavecMoteurs internes classés IP67
Grappin-à cordeavec mécanisme de fermeture séparé
Cellules de peséeintégré dans le palonnier

4. SYSTÈMES ÉLECTRIQUES ET DE CONTRÔLE
Système d'alimentation
Système de conducteur: Barres conductrices isolées(CONDUIT-O-BAR, ALU-TRAK) avec :
Collecteurs autonettoyants-
Marqueurs d'indication de phase
Joints de dilatationtous les 40-60 m
Gestion des câbles: Chaînes énergétiques(igus, Kabelschlepp) pour les déplacements de chariots
Composants de sécurité et de surveillance
| Appareil | Standard | Fonction |
|---|---|---|
| Limiteur de charge | EN 13155 | Système à 2-canaux avec vérification croisée |
| Fins de course | EN 60947-5-1 | Type à proximité magnétique avec réinitialisation manuelle |
| Systèmes d'encodeurs | EN 61508 | Multitour-absolu pour le levage, incrémentiel pour le déplacement |
| Anti-Collision | EN 12999 | Basé sur laser/LiDAR avec zones d'avertissement/d'arrêt |
| Anémomètre | EN 61400-12-1 | Type à coupelle/aube avec sortie 4-20 mA |
Armoires électriques
Construction: Acier à revêtement en poudre-(RAL 7035) avecIndice IP54/IP55
Disposition interne: Ségrégation forme 3b/4(EN 61439-1/2)
Composants:
Disjoncteur principalavec protection RCD
Filtre de lignepour la conformité CEM
Onduleur 24 V CCpour circuits de sécurité
Automate avec carte SDpour l'enregistrement des données

5. SYSTÈME DE GODET GRAB (SPÉCIALISÉ)
Composants du grappin motorisé
Assemblage de la tête:
Motoréducteur: Moteur de frein(SEW/Bauer) avecProtection IP67
Boîte de vitesse: Réducteur planétaireavec un rapport 150-300:1
Limiteur de couple: Embrayage à friction mécanique pour éviter les surcharges
Mécanisme de mâchoire:
Mâchoires: Hardox 500porter des plaques avecdents remplaçables
Charnières: Goupilles à douillesavec lubrification automatique
Scellés: Joints radiaux multi-lèvrespour retenir la graisse
Système électrique:
Assemblage de bague collectrice: Technologie de brosse en fibrepour le transfert de puissance
Capteurs de température: Dans le moteur et la boîte de vitesses
Capteurs de position: Pour angle d'ouverture des mâchoires
Corde-Composants de grappin actionnés
Mécanisme de fermeture: Système de poulie différentiellepour un avantage mécanique
Guides de corde: Réas-à alignement automatiquepour éviter la torsion de la corde
Optimisation du poids: Contrepoidspour la stabilité du grappin à vide

6. COMPOSANTS AUXILIAIRES ET SPÉCIAUX
Système de lubrification
Lubrification automatique centralisée(Lincoln/Trafo) pour :
Roulements de roue
Mailles d'engrenage ouvertes
Roulements de poulie à câble
Vannes de répartition progressivespour une distribution précise de l'huile
Surveillance et diagnostic
Capteurs de vibrations: Sur tous les roulements principaux (SKF/ifm)
Capteurs de température: Moteurs, boîtes de vitesses, freins
Capteurs d'état d'huile: Dans les boîtes de vitesses
Capteurs d'usure: Sur les garnitures de frein
Passerelle de données: MQTT/OPC UAinterface avec le réseau de l'usine
Composants d'environnement spéciaux
| Environnement | Composants spéciaux |
|---|---|
| Froid (-40 degrés) | Acier à basse-température, roulements chauffants, graisse Arctic |
| Corrosif | Inox AISI 316fixations, revêtement en zinc-aluminium |
| Explosif | ATEX-certifiémoteurs, freins, capteurs |
| Chambre propre | Acier inoxydable, surfaces lisses, pression positive |

7. MATÉRIAUX ET FINITIONS
Système de protection des surfaces
Préparation: Sa 2,5 dynamitageau profil 50-75μm
Amorçage: Époxy riche en zinc-(épaisseur de film sec de 80 μm)
Intermédiaire: Époxy d'oxyde de fer micacé(125 μm DFT)
Manteau: Polyuréthane(50μm DFT) dans les couleurs RAL
Spécifications des matériaux critiques
Acier de construction: EN 10025-2 S355J2 (avec marquage CE et certificat 3.1)
Attaches: EN 15048-1/2 Boulons système HT, inox A4-80 pour zones corrosives
Électrique: Câbles harmonisés(H07RN-F) avec option sans halogène à faible fumée
Roulements: Calcul de durée de vie ISO 281 L10 Supérieur ou égal à 100 000 heures
8. DOCUMENTATION QUALITÉ PAR COMPOSANT
Chaque composant majeur comprend :
Certificats de matériaux(3.1 ou 3.2 selon EN 10204)
Qualifications en matière de procédures de soudage(WPQR)
Rapports de tests non destructifs
Rapports d'inspection dimensionnelle
Protocoles de tests d'acceptation en usine
Déclaration CE d'incorporation

Esquisser

Technique principale

Avantages
1. Ingénierie et supériorité des performances
| Avantage | Mise en œuvre technique | Impact |
|---|---|---|
| Ingénierie de précision | Poutres-caissons optimisées FEA-(déflexion L/1 000), composants alignés au laser-(tolérance de ± 1 mm) | Fonctionnement ultra-fluide, vibrations minimes, durée de vie prolongée des composants |
| Performances prévisibles | Contrôle statistique des processus, correspondance des composants, intégration du système | Fonctionnement cohérent dans les spécifications pendant tout le cycle de vie |
| Contrôle de mouvement avancé | VFD sur tous les mouvements avec synchronisation CANbus et algorithmes anti-balancement- | Positionnement précis (± 2 mm), manipulation de charge sans choc- |
| Longévité supérieure | Matériaux haut de gamme (S355J2+N), protection contre la corrosion (C5-M), roulements de précision | Durée de vie de 30-40+ ans avec une disponibilité de plus de 90 % |
2. Excellence en matière de sécurité et de fiabilité
Systèmes de sécurité multi-couches:
• Primaire: Limiteurs de charge (2 canaux), fins de course (magnétiques)
• Secondaire: Détection de sous-vitesse, arrêt d'urgence (Catégorie 0/1)
• Tertiaire : Protection structurelle contre les surcharges, systèmes anti-collision
Échec-Conception sécurisée : Deux freins indépendants, automates redondants, composants de sécurité-(SIL2/PLd)
Maintenance prédictive: Capteurs intégrés (vibration, température, usure) avec cloud Analytics
Fiabilité documentée: MTBF >5 000 heures, 99,5 %+ de disponibilité en fonctionnement continu
3. Efficacité opérationnelle
| Zone d'efficacité | Technologie européenne | Résultat |
|---|---|---|
| Efficacité énergétique | VFD régénératifs (réinjection de 20 à 30 % vers le réseau), moteurs IE4, éclairage LED | Coût énergétique 40 à 60 % inférieur à celui des grues conventionnelles |
| Efficacité de l'entretien | Lubrification centralisée, composants à changement rapide-, ports de diagnostic | 50 % de temps de maintenance en moins, 70 % d'arrêts imprévus en moins |
| Optimisation de l'espace | Conception compacte, approches de crochet élevées, déviation minimale | Espace maximum utilisable au sol/hauteur |
| Vitesse et productivité | Profils d'accélération optimisés, mouvements simultanés | Temps de cycle 15 à 25 % plus rapides |
4. Avantages économiques
Valeur résiduelle plus élevée : 60-70 % après 10 ans contre . 20-30 % pour les grues standards
Prestations d'assurance: 20 à 40 % de primes inférieures grâce à des systèmes de sécurité certifiés
Conformité réglementaire : Zéro risque de non--conformité sur les marchés européens
5. Leadership technologique
Intégration numérique: OPC UA, interfaces MQTT pour l'intégration de l'Industrie 4.0
Fonctionnalités intelligentes:
• Jumeau numérique: Modèle virtuel pour simulation et optimisation
• Analyse prédictive : Prédiction des pannes basée sur l'IA-
• Diagnostics à distance: Accès sécurisé du fabricant pour le dépannage
Pérennité-Épreuve: Conception modulaire permettant des mises à niveau technologiques
Application:
1. Automobile et fabrication de pointe
Lignes d'assemblage automobile
Exigences: Haute précision (±2 mm), fonctionnement propre, fiabilité 24h/24 et 7j/7
Avantages européens : Chariots-amortisseurs de vibrations, codeurs absolus, variantes de salle blanche
Utilisations spécifiques:
• Carrosserie-en-manipulation blanche : Positionnement de haute-précision pour les postes de soudage
• Production de batteries : Grues pour salles blanches pour la manipulation des cellules-lithium-ion
• Ateliers de peinture : Grues antidéflagrantes-avec finitions spéciales
Fabrication aérospatiale
Applications: Assemblage des ailes, assemblage du fuselage, manipulation du moteur
Besoins critiques : Micro-positionnement (±0,5 mm), anti-balancement, gestion à géométrie variable
Solutions européennes:
• Contrôle actif de la charge : Systèmes de compteur-de masse pour composants délicats
• Positionnement 6 axes: Commande combinée pont/chariot/palan/rotation/inclinaison
• Manipulation de la fibre de carbone : Systèmes-dissipatifs statiques
2. Énergie et industrie lourde
Production d'énergie
| Type de plante | Application | Caractéristiques européennes |
|---|---|---|
| Nucléaire | Manutention, maintenance des crayons combustibles | Systèmes de sécurité SIL3, qualification sismique, matériaux résistants aux radiations- |
| Thermique | Manutention du charbon/biomasse | Grappin-haute performance (FEM 8 m), anti-poussière-, mélange automatisé |
| Hydroélectricité | Entretien des turbines | Haute-capacité (500 T+), abaissement précis, fonctionnement à distance |
Acier et métaux
Parcs à ferraille: fonctionnement 24h/24 et 7j/7 avec aimant 50T+ ou manutention par grappin
Fonderies d'aluminium: Manipulation de métaux chauds (jusqu'à 400 degrés) avec protection thermique
Fonctionnalités spéciales:
• Résistant aux-étincellescomposants pour atmosphères explosives
• Conceptions à cycle élevé-pour applications de coulée continue
• Gestion automatisée des stocksavec suivi RFID
3. Logistique et infrastructures
Ports et terminaux intermodaux
Manutention des conteneurs: Grues d'épandage avec systèmes de verrouillage automatique
Terminaux en vrac: Grues à benne avec gestion automatisée des stocks
Avantages européens:
• Conception-résistante au vent: Conformité EN 13001-2 pour des vents de 150km/h
• Protection contre la corrosion en eau salée: revêtement C5-M, composants inoxydables
• Fonctionnement à distance: Centres d'opérateur avec intégration VR
Trains et transports
Entretien des locomotives : Ponts roulants sous-pour la manutention des moteurs
Construction de tunnels: Manipulation des segments avec une précision millimétrique
Construction de ponts : Portiques de mise à l'eau avec commande synchronisée de plusieurs-grues
4. Industries de transformation
Chimique et Pharmaceutique
Applications en salle blanche: Construction en acier inoxydable (AISI 316L), étanchéité IP65
Zones dangereuses : Packs complets certifiés ATEX-(Zone 1/21)
Caractéristiques de précision:
• Isolation des vibrations : Palans à ressorts pneumatiques pour les processus sensibles
• Contrôle des contaminations: Surfaces lisses, enceintes à pression positive
• Lotage de poids: Cellules de pesée intégrées avec une précision de 0,1 %
Nourriture et boissons
Conception hygiénique : Matériaux conformes aux normes USDA/FDA, surfaces faciles-à nettoyer
Automation: Manutention de palettes/caisses entièrement automatisée avec systèmes de vision
Zones de température : Applications au congélateur (-40 degrés) avec composants résistant au froid
5. Applications spécialisées
Recherche et haute-technologie
Accélérateurs de particules : Grues non-magnétiques (construction en aluminium)
Fabriques de semi-conducteurs : Classe de vibration VC-D/E, protection ESD
Observatoires : Mouvement ultra-fluide des composants du télescope
Intervention en cas de catastrophe et gestion spécialisée
Déclassement nucléaire : Grues télécommandées-avec systèmes de caméras
Gestion des œuvres d'art et des musées : Micro-contrôle de vitesse (0,1 m/min), contrôle climatique
Construction navale: Portiques d'une capacité de 1000T+ pour l'assemblage de blocs
Grueproduction procédure
Phase 1 : Conception et ingénierie
Il s’agit de la phase fondamentale avant le début de tout travail physique.
Analyse des besoins du client :Les ingénieurs examinent les exigences spécifiques : capacité (par exemple, 32/5 tonnes), portée, hauteur de levage, classe de service (par exemple, A5, A6) et tout besoin particulier (par exemple, environnement antidéflagrant-à haute-température).
Conception structurelle :À l'aide d'un logiciel de CAO (-Conception assistée par ordinateur), les ingénieurs conçoivent les poutres principales, les sommiers et le châssis du chariot. L'analyse par éléments finis (FEA) est souvent utilisée pour simuler les contraintes, la flèche et les charges dynamiques afin d'optimiser la conception en termes de résistance et de poids.
Conception mécanique et électrique :Cela comprend la sélection et la conception des systèmes d'entraînement (moteurs, boîtes de vitesses, roues), du mécanisme de levage et du système de commande électrique complet avec panneaux, entraînements à fréquence variable (VFD) et dispositifs de sécurité.
Création de nomenclatures (BOM) :Une liste détaillée de toutes les matières premières (plaques d'acier, profilés) et des composants achetés (palan, moteurs, freins, câble métallique, roues) est générée.
Phase 2 : Approvisionnement en matières premières et composants
Plaques et profilés en acier :Des tôles d'acier-de haute qualité (généralement Q235B ou Q345B selon les normes chinoises, équivalentes aux S235JR/S355JR) sont achetées dans les dimensions et épaisseurs requises.
Composants achetés :Les composants critiques proviennent de fournisseurs réputés. Ceux-ci incluent :
Unité de levage (peut être fabriquée en interne-ou achetée)
Moteurs électriques pour le déplacement des ponts et des chariots
Réducteurs
Roues et essieux
Freins
Composants électriques (contrôleurs, contacteurs, interrupteurs de fin de course, VFD, câblage)
Roulements
Phase 3 : Fabrication et usinage principaux de l’acier
C’est le cœur du processus de fabrication.
1. Fabrication de la poutre principale :
Coupe:Les plaques d'acier sont découpées à la taille et à la forme requises à l'aide de machines de découpe au plasma ou à la flamme CNC pour une haute précision.
Préparation de l'âme/de la bride :Les plaques d'âme verticales et les plaques de bride supérieures/inférieures horizontales sont préparées. Pour les longues portées, les poutres sont souvent conçues sous la forme d'un profil de « poutre en I » effilé (plus large au milieu) pour optimiser le rapport résistance-/-poids.
Assemblage et Soudage :Les poutres sont assemblées sur de grands gabarits pour garantir la rectitude et une cambrure correcte (une courbure vers le haut prédéfinie pour contrecarrer la déflexion sous charge). Il s’agit d’une étape cruciale. Le soudage à l'arc submergé (SAW) est couramment utilisé pour sa pénétration profonde et ses soudures cohérentes et de haute qualité sur de longues coutures.
Soulagement du stress :Après le soudage, les poutres principales subissent souvent un traitement thermique de réduction des contraintes dans un grand four. Ce processus supprime les contraintes internes créées lors du soudage, empêchant ainsi toute déformation future et garantissant la stabilité dimensionnelle.
Usinage:Les surfaces de contact des sommiers et des rails du chariot sont usinées à l'aide d'une raboteuse ou d'une fraiseuse pour garantir une surface parfaitement plane et de niveau.
2. Fabrication du chariot d'extrémité (camion d'extrémité) :
Les sommiers sont fabriqués à partir de profilés et de plaques d'acier.
Ils abritent les roues, les moteurs d’entraînement et les boîtes de vitesses pour le mouvement du pont.
Les empattements sont percés et usinés selon des tolérances précises pour garantir un alignement correct et que toutes les roues entrent en contact avec les rails de piste.
Phase 4 : Assemblage mécanique
1. Assemblage du pont :
Les deux poutres principales sont positionnées parallèlement l'une à l'autre et reliées aux chariots d'extrémité à l'aide de boulons à haute résistance-ou par soudage, formant ainsi la structure complète du pont.
Lerails de chariotsont précisément alignés et boulonnés sur le dessus des poutres principales.
2. Assemblage du châssis du chariot :
Le châssis du chariot est assemblé et ses roues, ses entraînements et l'unité de levage principale (y compris le tambour à câble, le moteur, la boîte de vitesses et le moufle à crochet) sont montés dessus.
3. Installation du système d'entraînement :
Les unités d'entraînement de déplacement (moteur, réducteur, accouplement) sont installées sur les sommiers (pour le mouvement du pont) et sur le châssis du chariot (pour le mouvement du chariot).
Tous les composants mécaniques sont alignés pour éviter le grippage et l’usure prématurée.
Phase 5 : Installation du système électrique
Système d'enroulement de câble :Le système d'alimentation électrique principal de la grue (par exemple, barres conductrices ou systèmes de guirlandes) est installé le long de la poutre du pont.
Installation du panneau de commande :Le panneau de commande principal, les VFD et autres composants électriques sont montés dans une enceinte protégée, généralement sur la poutre du pont.
Câblage :Tous les moteurs, freins, interrupteurs de fin de course et dispositifs de sécurité sont câblés conformément au schéma électrique.
Poste de commande de l'opérateur :Le poste de commande suspendu (suspendu à la grue) ou un système de télécommande radio est connecté et testé.
Phase 6 : Traitement de surface et peinture
Préparation des surfaces :L'ensemble de la structure de la grue est grenaillé-pour éliminer la calamine, la rouille et les scories de soudage, créant ainsi une surface propre et rugueuse pour une adhérence optimale de la peinture.
Amorçage:Un apprêt antirouille-antirouille est appliqué immédiatement après le sablage pour éviter l'oxydation.
Peinture:Plusieurs couches de peinture émail industrielle-de haute qualité sont appliquées. La couleur est souvent conforme aux spécifications du client ou aux pratiques standard de l'usine (par exemple, orange/jaune international pour la visibilité). Le processus de peinture protège la grue de la corrosion dans les environnements industriels.
Phase 7 : Tests d'acceptation en usine (FAT)
Avant le démontage pour l'expédition, la grue entièrement assemblée est soumise à des tests rigoureux.
Inspection visuelle :Vérification des dimensions, de la qualité des soudures et de l'assemblage.
Aucun-Test de charge :Faire fonctionner la grue, le chariot et le palan dans toutes les directions pour vérifier le bon fonctionnement, la vitesse correcte et la fonctionnalité de toutes les commandes et interrupteurs de fin de course.
Test de charge statique :Le palan est levé avec une charge d'essai25 % supérieure à la capacité nominale(selon les normes FEM/ISO). La charge est maintenue pendant 10 à 15 minutes pour vérifier la déformation structurelle, l'intégrité des soudures et la capacité de maintien des freins.
Test de charge dynamique :La grue fonctionne avec une charge d'essai10 % supérieure à la capacité nominale. Tous les mouvements sont testés pour garantir les performances sous contrainte dynamique.
Tests de sécurité électrique :La résistance d'isolement, la continuité de la mise à la terre et le bon fonctionnement de tous les arrêts d'urgence et circuits de sécurité sont vérifiés.
Phase 8 : Démontage, emballage et expédition
Après passage au FAT, la grue est soigneusement démontée en sections transportables (poutres principales, sommiers, chariot, tableaux électriques).
Tous les composants sont emballés professionnellement et protégés contre les dommages pendant le transport.
Ils sont expédiés sur le site du client, où ils seront remontés et installés par des équipes techniques.

Vue de l'atelier :
L'entreprise a installé une plateforme intelligente de gestion des équipements, et a installé 310 ensembles (ensembles) de robots de manutention et de soudage. Une fois le plan terminé, il y aura plus de 500 ensembles (ensembles) et le taux de mise en réseau des équipements atteindra 95 %. 32 des lignes de soudage ont été mises en service, 50 devraient être installées et le taux d'automatisation de l'ensemble de la gamme de produits a atteint 85 %.


étiquette à chaud: Pont roulant européen à double poutre, Chine fabricants européens de ponts roulants à double poutre, fournisseurs, usine
Une paire de
Pont roulant bipoutre modèle LhUn article
Pont roulant à double poutre 40TVous pourriez aussi aimer


Envoyez demande