

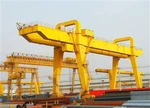
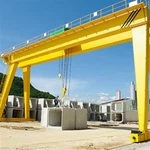
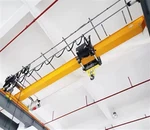
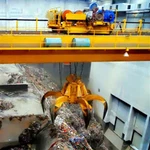


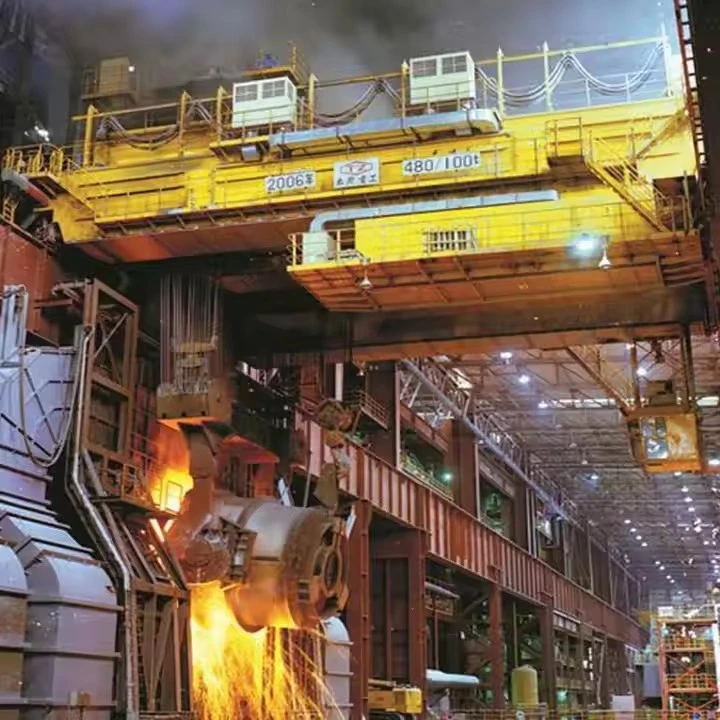


Grue à double poutre pour la fusion de l'acier
Description des produits
Qu'est-ce qu'une grue à double poutre pour la fusion de l'acier ?
Il s'agit d'un pont roulant bipoutre robuste-à fonctionnement par le haut-, spécialement conçu pour manipuler le métal en fusion. Ses fonctions principales consistent à charger le four avec des matières premières (ferraille, fonte), à extraire l'acier fondu du four dans une poche, à transporter la poche et à verser le métal en fusion dans des coulées ou des moules continus.
Considérez-le comme la bouée de sauvetage de l'atelier de fusion, où l'échec n'est pas une option en raison des risques catastrophiques de chute de métal en fusion.
Caractéristiques clés et caractéristiques de conception
Cette grue est construite avec une résistance extrême, une précision et des systèmes de sécurité redondants.
1. Conception structurelle ultra-robuste :
Poutres-caissons doubles :Les poutres principales sont toujours fabriquées sous forme de caissons robustes pour offrir une résistance, une rigidité et une résistance maximales à la torsion sous les charges dynamiques d'une lourde poche oscillante.
Haute-Capacité :Conçu pour supporter des poids extrêmes, de50 tonnes à plus de 500 tonnes, y compris la poche et le métal en fusion.
2. Classification des tâches-sévères :
Évalué pourFEM M7 (service très sévère)ouM8 (service continu). Cela signifie qu'il est conçu pour :
Fonctionnement continu 24h/24 et 7j/7.
Cycles extrêmement élevés par heure.
Manipuler constamment des charges à la capacité nominale ou presque.
Résiste à une chaleur radiante intense et à des étincelles/éclaboussures occasionnelles.
3. Accessoires de levage spécialisés :
Crochet pour louche :Un crochet ou un joug en C- spécialement conçu qui engage solidement les tourillons (goupilles) d'une poche de coulée de métal en fusion. Il comprend souvent un verrou de sécurité pour empêcher le désengagement.
Palans principaux et auxiliaires :Comporte généralement un puissantpalan principalpour soulever la louche pleine et un mouvement plus rapidepalan auxiliairepour manipuler des seaux à ferraille, des alliages ou d'autres outils.
Aimant ou Grab :Pour charger le four avec de la ferraille ou d'autres matières premières.
4. Systèmes critiques de sécurité et de contrôle :
Systèmes de freinage redondants :Plusieurs systèmes de freinage indépendants (primaire, secondaire et d'urgence) sur le palan ne sont pas-négociables pour éviter un emballement de la poche.
Contrôle de précision :Equipé deEntraînements à fréquence variable (VFD)sur tous les mouvements pour une accélération et une décélération fluides et sans à-coups. Ceci est essentiel pour éviter les projections et les déversements de métal en fusion.
Indicateur de moment de charge (LMI) :Surveille en permanence le poids de la charge et la stabilité de la grue, évitant ainsi les surcharges dangereuses.
Système anti-balancement :Contrôle automatiquement le balancement de la charge pour un positionnement précis sur le four ou la machine de coulée.
5. Protection contre la chaleur et les étincelles :
Blindage thermique :Les composants vitaux tels que les câbles métalliques, les panneaux électriques et les moteurs sont protégés par des boucliers ou des protections spéciales-résistantes à la chaleur.
Composants-à haute température :Utilisation de lubrifiants-haute température, de peintures spécialisées etIsolation classe H(jusqu'à 180 degrés) dans les moteurs et les systèmes électriques pour résister à la chaleur radiante.
Cabine de conduite isolée :La cabine est climatisée-et fortement isolée pour protéger l'opérateur de la chaleur extrême, avec des vitres spéciales pour réduire l'éblouissement.
Composants de base : roulement, boîte de vitesses, moteur, pompe
Lieu d'origine : Henan, Chine
Garantie : 1 an
Poids (KG):2000 kg
Inspection vidéo sortante- : fournie
Rapport de test de machines : fourni
Conception:Double poutre
Efficacité : haute efficacité
Vitesse de fonctionnement : fonctionnement à grande vitesse
Stabilité : fonction anti-balancement
Couleur: facultatif
Source d'alimentation : 110 V/220 V/230 V/380 V/440 V, personnalisée
Portée : 7,5 à 31,5 m

Images et composants
Les composants d'unGrue à double poutre pour la fusion de l'aciersont conçus pour une solidité extrême, une résistance à la chaleur et un fonctionnement-sûr. Voici une répartition détaillée.
1. Système structurel primaire (l'épine dorsale)
Poutres-caissons doubles :Les poutres horizontales principales sont fabriquées à partir de plaques d'acier épaisses en sections creuses et rectangulaires. Cette conception offre une résistance supérieure, une rigidité en torsion et une résistance à la flexion et au flambage sous des charges extrêmes et des températures élevées.
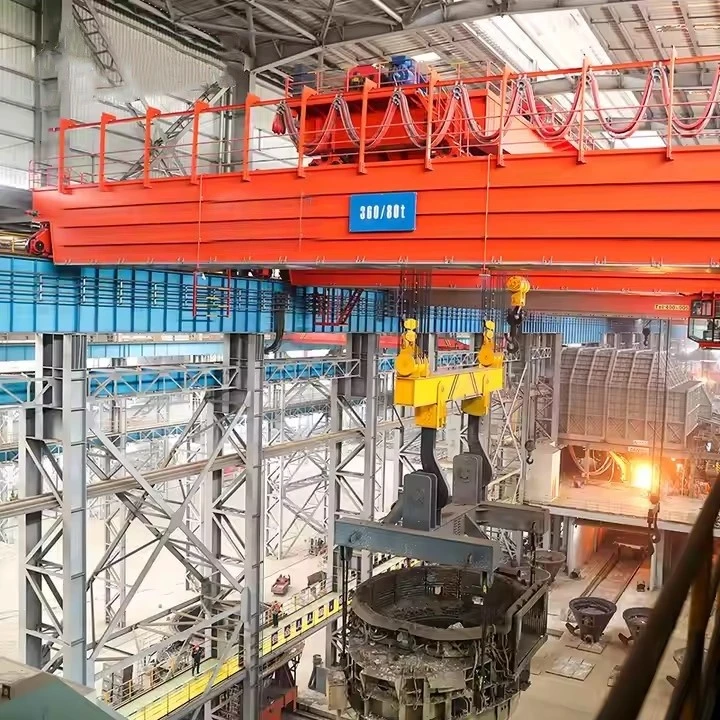
Fin des camions et des jambes :Les structures de support verticales massives.
Jambes:Souvent conçu avecUn-cadreoucroisillon-contreventementpour offrir une stabilité exceptionnelle et éviter de se pencher lors du levage de-charges décentrées telles que des louches.
Fin des camions :Logez les roues, les essieux et les ensembles d’entraînement à longue course. Construit pour résister à d’immenses forces verticales et horizontales.
Piste et système ferroviaire :Une infrastructure critique et fixe.
Rails de roulement :Rails en acier très-robustes- (souvent de grands rails de grue).
Fondation renforcée :Une fondation en béton profond et technique qui garantit que les rails restent parfaitement de niveau et alignés sous des charges dynamiques et dans le temps.
 |
 |
2. Système de levage et de manutention (le cheval de bataille)
Unité de levage principale (service sévère-) :
Moteur de levage :Moteur à couple élevé-et à cycle de service-élevé conçu pour un fonctionnement continu à pleine charge, souvent avec une isolation de classe H pour une résistance élevée à la chaleur.
Tambour de câble métallique :Tambour usiné avec rainures précises pour enrouler plusieurs couches de câble métallique à haute résistance-et résistant à la chaleur-.
Boîtes de vitesses :Engrenages robustes-de coupe de précision-conçus pour supporter les charges de choc.
Freins à disques multiples :Les systèmes de freinage primaire, secondaire et d'urgence sont tous sécurisés-.
 |
 |
Palan auxiliaire :Un deuxième palan,-de plus petite capacité et plus rapide sur le même chariot pour gérer des tâches plus légères telles que des seaux à ferraille, des alliages ou des outils, offrant ainsi une flexibilité opérationnelle.
Crochet de louche et accessoires :
Crochet pour louche :Un crochet ou un joug en C- spécialement conçu qui engage solidement les tourillons (goupilles) d'une poche de coulée de métal en fusion. Il comprend un loquet de sécurité pour empêcher le désengagement.
Aimants ou grappins :Pour charger le four avec de la ferraille.

Top-Chariot et entraînement de course :
Châssis du chariot :Une structure en acier robuste qui porte le(s) palan(s).
Roues et rails de chariot :Roues à boudin roulant sur des rails montés au-dessus des poutres principales. Cela fournit une hauteur de crochet maximale.
Entraînement de déplacement du chariot :Moteur et boîte de vitesses puissants pour un mouvement transversal fluide.

3. Systèmes d'alimentation, de contrôle et de mouvement (les nerfs)
Système d'alimentation :
Système de barres conductrices (piste fermée) :La norme pour les grues-pour charges lourdes. Fournit une alimentation fiable à ampérage élevé-sans les problèmes de maintenance des systèmes de guirlande.
Contrôle de l'opérateur :
Cabine de l'opérateur :Une cabine entièrement-fortement isolée et climatisée-suspendue au pont roulant, protégeant l'opérateur de la chaleur extrême et offrant une vue dégagée. Souvent équipé de verre teinté pour réduire l'éblouissement du métal en fusion.
Panneaux de commande et lecteurs :
Panneau de configuration principal :Abrite l'automate programmable (PLC), les contacteurs, les relais de surcharge etEntraînements à fréquence variable (VFD). Les VFD sont essentiels pour fournir une accélération et une décélération douces et contrôlées afin d’éviter les éclaboussures de métal en fusion.


4. Systèmes de sécurité critiques (la bouée de sauvetage)
Indicateur de moment de charge (LMI) :Un dispositif de sécurité non négociable qui surveille en permanence le poids de la charge, calcule la stabilité de la grue et peut automatiquement empêcher les opérations dangereuses si une surcharge est détectée.
Systèmes de freinage redondants :
Frein de levage primaire :Un frein à disque ou à étrier de grande-capacité.
Frein secondaire (de secours) :Un frein de secours entièrement indépendant qui s'enclenche automatiquement.

Protection contre la chaleur et les étincelles :
Blindage thermique :Les barrières physiques constituées de matériaux réfractaires ou de métaux spéciaux protègent les composants vitaux tels que les câbles métalliques, l'unité de levage et les panneaux électriques de la chaleur rayonnante et des éclaboussures de métal en fusion.
Câblage à haute-température :Tout le câblage électrique de la grue utilise une isolation réfractaire à haute température-pour éviter la fusion ou les courts-circuits.
Système anti-balancement :Réduit automatiquement le balancement de la poche pour un positionnement précis sur le four ou la machine de coulée.
Anémomètre:Indicateur de vitesse du vent pour grues extérieures, qui peut déclencher une alarme ou arrêter automatiquement les opérations si la vitesse du vent dépasse les limites de sécurité.

Esquisser

Technique principale

Avantages
Avantages de la grue à double poutre pour la fusion de l'acier
Cette grue est conçue pour offrir des performances et une sécurité inégalées dans les environnements industriels les plus exigeants.
1. Sécurité inégalée pour les opérations dangereuses
Échec-Conception sécurisée :Plusieurs systèmes de freinage indépendants et une protection contre les surcharges évitent les pannes catastrophiques lors de la manipulation de métal en fusion.
Normes de sécurité rigoureuses :Construit selon les classifications de sécurité les plus élevées avec des fonctionnalités telles que les indicateurs de moment de charge (LMI) qui empêchent les surcharges dangereuses.
Protection de l'opérateur :Les cabines isolées et climatisées-protègent les opérateurs de la chaleur extrême et de l'éblouissement.
2. Durabilité extrême et disponibilité maximale
Construction à service-sévère :Évalué pourM7 (service très sévère)ouM8 (service continu)service, garantissant un fonctionnement fiable 24h/24 et 7j/7 dans les conditions les plus difficiles.
Composants résistants à la chaleur :Protégé par un écran thermique, un câblage-haute température et des peintures spécialisées pour résister à la chaleur rayonnante et aux éclaboussures occasionnelles.
Structure robuste :La conception à double poutre-caisson résiste à la torsion et à la déviation dues aux charges dynamiques de poche et aux contraintes thermiques.
3. Précision et contrôle exceptionnels
Fonctionnement fluide :Equipé deEntraînements à fréquence variable (VFD)pour une accélération et une décélération sans à-coups-, évitant ainsi le ballottement et les déversements de métal en fusion.
Positionnement précis :Les systèmes anti-balancement-et les commandes de précision permettent un placement précis sur les fours, les poches et les machines de coulée.
Manutention de charge stable :La structure rigide à double poutre fournit une plate-forme stable pour contrôler les charges lourdes et oscillantes.
4. Manutention polyvalente
Système de levage double :Un puissantpalan principalpour les louches et un plus rapidepalan auxiliairepour les seaux à ferraille, les alliages et les outils.
Pièces jointes multiples :Peut être équipé de crochets de poche spécialisés, d'aimants pour la ferraille et de grappins pour les matières premières.
Flexibilité du processus :Gère chaque étape du processus de fusion, du chargement des matières premières au taraudage du produit fini.
5. Productivité élevée et retour sur investissement
Cyclisme rapide :Permet des opérations de chargement, de taraudage et de transfert rapides, ayant un impact direct sur le débit de l'atelier de fusion.
Temps d'arrêt réduit :Construit avec des composants haut de gamme pour une fiabilité maximale, minimisant les interruptions de production coûteuses.
Intégration des processus :Devient une partie intégrante du processus de fabrication de l'acier, où ses performances affectent directement l'efficacité globale.
Application:
Applications de la grue à double poutre pour la fusion de l'acier
Ces grues constituent la bouée de sauvetage de l'atelier de fusion, impliquées dans chaque opération de manutention critique.
1. Manutention des déchets et des matières premières
Chargement du four :Utiliser des aimants ou des grappins pour charger de la ferraille, de la fonte brute et d'autres matières premières dans des fours à arc électrique (EAF) ou des fours à oxygène basique (BOF).
Ajout d'alliage :Ajout de quantités précises d'alliages et d'additifs à l'acier en fusion.
2. Opérations de taraudage du four
Positionnement de la louche :Soulever et positionner une poche vide au niveau du trou de coulée du four-pour recevoir l'acier en fusion.
Processus de taraudage :Contrôler soigneusement le flux de métal en fusion du four à la poche.
3. Transfert et coulée de métal en fusion
Transport en poche :Déplacement de poches pleines d'acier en fusion du four vers des stations de traitement de poches ou des coulées continues.
Opérations de coulée :Verser du métal en fusion dans des répartiteurs de machines de coulée continue ou des lingotières avec un contrôle de niveau précis.
4. Traitement en poche et métallurgie secondaire
Transfert de gare :Déplacement des poches entre les différentes stations de traitement pour le dégazage, l'ajustement de la composition et le contrôle de la température.
Prise en charge du processus :Matériel de manutention pour divers procédés métallurgiques en poche.
5. Manutention et entretien des scories
Manutention des pots de scories :Retrait et transport des pots à scories de la zone du four.
Opérations d'entretien :Levage de composants de fours lourds, de moules et d’autres équipements pour réparation et remplacement.
Grueproduction procédure
Le processus de production d'unGrue à double poutre pour la fusion de l'acierest une procédure hautement spécialisée et rigoureuse qui garantit que le produit final peut résister aux exigences extrêmes d'un atelier de fusion. Voici une répartition détaillée.
Étape 1 : Conception et ingénierie
Cette étape définit les performances et la sécurité de la grue pour la manipulation du métal en fusion.
Analyse des spécifications du client et de l'usine :Examen de la capacité, de la portée, du cycle de service (M7/M8) et des besoins spécifiques du processus (poids de la poche, type de four, exigences de coulée).
Ingénierie avancée :
Analyse structurelle (FEA) :Utilisation de l'analyse par éléments finis pour modéliser l'ensemble de la structure sous des charges dynamiques, y compris le balancement de la poche, l'impact et les contraintes thermiques dues à la chaleur radiante.
Conception mécanique :Concevoir les unités de levage-pour usage intensif avec des freins redondants, le chariot et les entraînements de déplacement pour répondre à la classe de service M8.
Conception électrique et de contrôle :Création de schémas pour l'alimentation électrique, les entraînements moteurs (VFD), les réseaux PLC et l'intégration de tous les systèmes de sécurité (LMI, anti-balancement, protection thermique).
Création de nomenclatures (BOM) :Une liste complète de toutes les matières premières et composants spécialisés achetés.
Étape 2 : Approvisionnement et préparation du matériel
Approvisionnement:Approvisionnement en tôles d'acier certifiées à haute-élasticité et faiblement-alliées. Commande de composants spécialisés auprès de fournisseurs de confiance : variateurs SEW/Siemens, moteurs à haute-température, freins à sécurité intégrée-, etc.
Préparation du matériel :Les plaques d'acier sont grenaillées-et apprêtées. Ils sont ensuite découpés sur mesure à l’aide de machines de découpe plasma ou à la flamme CNC pour plus de précision.
Étape 3. Fabrication et assemblage structurels
C'est ici qu'est construit le squelette massif et robuste de la grue.
Fabrication de panneaux et de sous-ensembles :
Fabrication de poutres-caissons :Les doubles poutres sont fabriquées à partir de tôles d'acier en sections de caisson. Les raidisseurs internes sont soudés pour éviter le flambement sous des charges extrêmes.
Processus:Les composants sont installés dans des gabarits massifs et personnalisés. Les soudures critiques sont réalisées à l'aideSoudage automatisé à l'arc submergé (SAW)pour une pénétration profonde et une haute qualité. Toutes les soudures critiques sont inspectées viaÉchographie (UT)ouRayons X-(RT).
Soulagement du stress :Les sections principales terminées (poutres, pieds) sont chauffées dans un four-contrôlé par ordinateur pour soulager les contraintes internes dues au soudage, empêchant ainsi toute déformation future et garantissant la stabilité dimensionnelle sous cycle thermique.
Usinage:Les points de connexion, les surfaces de montage sur rail et les supports de montage du variateur sont usinés pour garantir un alignement et un ajustement parfaits-lors de l'assemblage final.
Étape 4 : Assemblage mécanique
Le cadre structurel est intégré aux systèmes mécaniques.
Assemblage de méga-blocs :Les grandes sous-sections, comme une jambe complète avec son chariot d'extrémité et son entraînement, sont préassemblées-.
Assemblage du pont :Les sections de poutres principales sont jointes et toute la structure du pont est alignée avec les bogies d'extrémité.
Installation de l'unité d'entraînement :Les ensembles d'entraînement longue course (moteur, boîte de vitesses, roue) sont installés sur les camions d'extrémité.
Ensemble palan et chariot :Les unités de levage principales et auxiliaires pour usage intensif-, avec leurs systèmes de freinage redondants, sont montées et alignées sur le châssis du chariot. Le crochet de louche spécialisé est assemblé.
Étape 5 : Installation du système électrique et de contrôle
Le « système nerveux » de la grue est installé, en mettant l'accent sur la sécurité et la fiabilité.
Installation du câble :Des câbles-résistants à la chaleur-résistants aux hautes températures sont posés dans des conduits de protection et des chemins de câbles dans toute la structure.
Installation du panneau :Des panneaux de commande principaux, des armoires de commande VFD et des panneaux de commande PLC sont installés. Ceux-ci sont souvent spécifiés avec des températures nominales plus élevées.
Installation du capteur et du système de sécurité :Le système d'indicateur de moment de charge (LMI), les interrupteurs de fin de course et les capteurs anti-collision-sont montés et câblés.
Installation de protection thermique :Des écrans thermiques physiques sont installés pour protéger les câbles métalliques, les composants électriques et les machines de la chaleur rayonnante.
Installation de la cabine de l'opérateur :La cabine de conduite isolée et climatisée-est installée et câblée.
Étape 6 : Tests et inspection avant-livraison (FAT)
Avant le démontage, la grue entièrement montée est soumise aux tests les plus rigoureux, souvent en présence du client.
Inspection visuelle et dimensionnelle :Vérifier l'exécution, la qualité des soudures et toutes les dimensions critiques.
Aucun-Test de charge :Exécuter tous les mouvements (palan, chariot, portique) sans charge pour vérifier le bon fonctionnement et les bruits anormaux.
Test de charge :
Test de charge statique :Levage d'une charge d'essai de125 % de la capacité nominaleet le maintenir pour vérifier l'intégrité structurelle et la capacité de maintien des freins. Ce n'est pas-négociable pour une grue de fusion.
Test de charge dynamique :Levage110 % de la capacité nominaleet l'exécuter à travers tous les mouvements opérationnels pour garantir les performances dans des conditions-réelles.
Test de fonction de sécurité :Vérification de tous les interrupteurs de fin de course, des-arrêts d'urgence, de la protection contre les surcharges et du système LMI. Le système de freinage redondant est testé de manière approfondie.
Étape 7 : Démontage, peinture et expédition
Démantèlement systématique :La grue est soigneusement démontée en modules transportables (tronçons, pieds, chariot), tous les composants étant minutieusement étiquetés.
Peinture finale :Un système de peinture haute-performance et résistant à la chaleur-est appliqué pour une protection contre la corrosion à long-terme dans l'environnement difficile des usines.
Emballage et expédition :Les composants sont emballés et expédiés en toute sécurité, souvent via un transport spécialisé-de charges lourdes.
Étape 8 : Érection et mise en service du site (SAT)
Préparation du site :Le fabricant vérifie que la piste du client est complète, de niveau et correctement alignée.
Érection:À l'aide de grandes grues mobiles, l'équipe spécialisée du constructeur remonte la grue sur ses rails permanents dans l'aciérie.
Connexions finales et tests :Tous les systèmes sont reconnectés-et soumis à une vérification finaleTest d'acceptation du site (SAT)pour garantir des performances parfaites dans l’environnement d’exploitation réel. Cela comprend souvent un test de charge final.
Formation des opérateurs :Une formation complète est dispensée au personnel d'entretien et d'exploitation de l'usine, avec un accent particulier sur les procédures de sécurité pour la manipulation du métal en fusion.

Vue de l'atelier :
L'entreprise a installé une plateforme intelligente de gestion des équipements, et a installé 310 ensembles (ensembles) de robots de manutention et de soudage. Une fois le plan terminé, il y aura plus de 500 ensembles (ensembles) et le taux de mise en réseau des équipements atteindra 95 %. 32 des lignes de soudage ont été mises en service, 50 devraient être installées et le taux d'automatisation de l'ensemble de la gamme de produits a atteint 85 %.


étiquette à chaud: grue à double poutre pour la fusion de l'acier, grue à double poutre en Chine pour les fabricants, fournisseurs, usine de fusion de l'acier
Une paire de
Pont roulant bipoutre EOTUn article
Pont roulant QC Manget 40tVous pourriez aussi aimer


Envoyez demande