

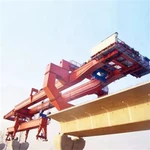
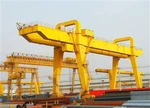
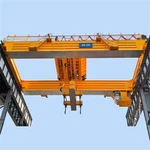


Machine de construction de ponts de 140 tonnes
En résumé, unMachine de construction de ponts de 140 tonnesn'est pas seulement une grue ; c'est unsystème de construction sophistiqué et autonome-qui a révolutionné la façon dont nous construisons de grands ponts, rendant le processus plus rapide, plus sûr et plus précis.

Comment ça marche : le processus-étape par-étape
Le processus est cyclique :
Positionnement :Le portique avance sur ses rails le long des tronçons déjà réalisés du pont.
Levage:Ses puissants palans descendent au niveau du sol, récupèrent un nouveau segment (pesant jusqu'à 140 t) et le soulèvent à hauteur du pont.
Placement:Le segment est soigneusement manœuvré dans sa position exacte, en butée avec le segment précédemment placé.
Stress temporaire :De la résine époxy est appliquée sur les surfaces de contact et le segment est temporairement post-tendu sur le précédent pour le maintenir en place.
Répétition:Le processus se répète pour le segment suivant de l'autre côté pour assurer l'équilibre jusqu'à ce qu'une travée complète du pont soit assemblée.
Mise en contrainte finale :Une fois qu'une travée complète est en place, des tendons de post-tension internes et/ou externes permanents-sont enfilés et stressés pour créer un tablier de pont monolithique continu.
Avancement :L'ensemble du portique avance ensuite sur la travée nouvellement achevée pour commencer la construction de la suivante.
Spécification
1. Spécifications générales
Capacité de levage nominale :140 tonnes métriques (par point de levage)
Portée (Max) :Adaptable, généralement40 - 55 mètres(la conception modulaire permet une personnalisation en fonction de la durée du projet)
Hauteur de levage (à partir du rail) :Réglable, généralement8 - 12 mètres
Types de poutres applicables :Béton préfabriqué -poutres I-, poutres en U-poutres, poutres-caissons segmentaires, poutres en acier.
Longueur de la poutre :Adaptable aux exigences du projet (par exemple, 30 m, 40 m, 50 m).
Longueur totale de la machine :Environ1,5 x portée(par exemple, ~75 m pour une portée de 50 m)
Vitesse automotrice- :0 - 5 m/min (réglable)
Système de contrôle :PLC + variateur de fréquence pour un fonctionnement fluide et précis.
Alimentation :380 V / 50 Hz / triphasé (ou selon les exigences du projet). Option générateur de sauvegarde.
Mode de fonctionnement :Télécommande (Radio) + Commande Cabine (Local).

Images et composants
1. Composants de levage et de levage
Ce sont les muscles centraux de l’opération, responsables du mouvement vertical des charges.
Grues sur chenilles (capacité de 200+ tonnes) :Les bêtes de somme de la construction de ponts majeurs. Leurs composants comprennent :
Flèche et flèche :Les longs bras structurés en treillis-qui offrent portée et hauteur. Fabriqué à partir d'acier à haute-résistance (souvent ASTM A514).
Treuil de levage :Un tambour puissant enveloppé d'un câble en acier, entraîné par des moteurs hydrauliques ou des entraînements électriques avec un couple immense et un système de freinage à sécurité intégrée-.
Bloc de charge et crochet :L'assemblage qui se connecte à la charge. Pour 140 tonnes, il s'agit d'un bloc massif en acier forgé avec des poulies (poulies) et un crochet en acier de haute qualité avec un loquet de sécurité.
Superstructure (unité pivotante) :La pièce qui tourne à 360 degrés, contenant le moteur, les treuils et la cabine de l'opérateur.
Chenilles à chenilles :Assure stabilité et mobilité sur terrain accidenté. Ils répartissent l'immense poids de la grue et la charge sur une grande surface pour éviter le naufrage.
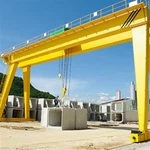
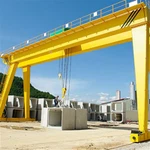
Grues à portique :Souvent utilisé dans les chantiers préfabriqués ou pour placer des segments sur une ligne spécifique.
Poutre principale/pont :La poutre horizontale qui traverse la zone de travail.
Chariot et palan :L'unité qui se déplace le long de la poutre principale, portant le mécanisme de levage.
Jambes/Supports :Les colonnes verticales qui transfèrent la charge au sol ou à une fondation, souvent sur des rails pour le déplacement.
2. Systèmes de support et de coffrage temporaires
Ces composants créent une plate-forme stable et un moule pour la construction du pont lui-même.
Tours d'étaiement et d'étaiement :Des cadres en acier modulaires et robustes-(par exemple, Kwikstage, Cup-lok ou des chevalets en acier personnalisés) qui soutiennent le coffrage et le béton frais jusqu'à ce que la structure du pont soit autoportante-. Ils sont conçus avec des calculs de charge précis-.
Systèmes de coffrage :Les moules qui façonnent les piliers, culées et tabliers en béton.
Portique de lancement de poutres (GLG) :Une machine spécialisée qui se déplace le long des segments de pont déjà construits pour placer le prochain segment préfabriqué. Il gère le levage de charges lourdes et un positionnement précis.
Transporteurs modulaires automoteurs (SPMT) :Remorques à plusieurs-essieux avec systèmes hydrauliques indépendants-contrôlés par ordinateur. Ils peuvent être configurés pour transporter etascenseurdes travées entières du pont pesant des milliers de tonnes, ce qui fait d'un ascenseur de 140 tonnes une opération standard pour eux.
3. Équipement de fondation et de pieux
Utilisé pour créer les fondations profondes et stables nécessaires pour supporter le poids du pont.
Engin de battage/marteau :Un gros marteau diesel, hydraulique ou vibrant qui enfonce des pieux en acier ou en béton profondément dans le sol.
Plate-forme de forage rotative :Pour percer des puits-de grand diamètre pour les fondations à caissons. Les composants clés comprennent :
Barre Kelly :La tige de forage télescopique longue et carrée qui transmet le couple.
Outil de forage (tarière ou godet) :La tête de coupe qui enlève la terre.
Unité de puissance hydraulique :Fournit un couple élevé pour le perçage et une puissance pour l’extraction.
4. Composants de positionnement et d'alignement
La précision est essentielle. Ces composants garantissent que tout est placé dans des tolérances millimétriques.
Vérins hydrauliques (plats et brins) :
Crics de levage :Systèmes synchronisés utilisés pour soulever des tabliers de pont entiers pour le remplacement des roulements ou un lancement progressif.
Stresser les Jacks :Utilisé en post-tension pour tendre les-tendons (torons) en acier à haute résistance à l'intérieur des segments de béton, mettant ainsi le béton en compression.
Roulements (temporaires et permanents) :Permettre le mouvement (expansion, contraction, rotation) entre la superstructure et la sous-structure du pont.
Roulements en élastomère :Fabriqué à partir de couches d'acier et de caoutchouc.
Roulements à pot :Gérer des charges et des rotations élevées.
Roulements sphériques :Pour une rotation multi-directionnelle.
Équipement d'arpentage et de surveillance :Des GPS de haute-précision, des stations totales robotisées et des scanners laser sont utilisés pour guider et vérifier la position de chaque composant en-temps réel.
5. Manutention et traitement des matériaux
Centrale à béton :Pas sur-site, mais produit le béton à haute résistance-livré sur le site.
Pompes à béton (pompes à flèche) :Avec de longues flèches articulées pour placer le béton avec précision dans le coffrage, notamment pour les piles hautes.
Boulons et tendeurs à haute-résistance :Utilisé pour les connexions en acier de construction. Ils sont tendus selon une précharge spécifique pour créer des connexions à friction-.

Esquisser


Avantages
1. Avantages en matière de sécurité
Main d'œuvre réduite sur-site :Minimise le nombre de travailleurs nécessaires dans des positions élevées et potentiellement dangereuses au-dessus de l'eau, des routes ou des ravins.
Environnement de construction contrôlé :Le processus de levage et de placement est hautement mécanisé et contrôlé depuis une cabine centrale, réduisant ainsi les erreurs humaines et les accidents associés aux opérations traditionnelles de grue.
Élimination des faux travaux importants :Contrairement aux méthodes traditionnelles qui nécessitent de construire d'énormes structures de support temporaires (faux-ouvrages) sous le pont, la machine repose sur les-piliers et le tablier du pont déjà construits. C'est beaucoup plus sûr pour les travailleurs en dessous et pour la circulation qui passe en dessous.
Stabilité:Ces machines sont conçues pour une stabilité exceptionnelle lors du levage et du déplacement de charges lourdes, réduisant considérablement le risque de basculement ou de chute de charge par rapport aux grues mobiles opérant sur un sol temporaire.
2. Avantages en termes d'efficacité et de rapidité
Cycle de construction rapide et répétitif :La machine est conçue pour un cycle répétitif de « lancer, soulever, placer et avancer ». Cela permet la construction d'un segment (par exemple, 30 à 50 mètres) tous les2-4 jours, accélérant considérablement les délais des projets.
Fonctionnement par tous les temps :La machine fournit une plate-forme de travail abritée pour les équipes, permettant de poursuivre le travail dans des conditions météorologiques (pluie légère, vent) qui interrompraient les opérations traditionnelles des grues.
Activités de travail parallèle :Pendant que la machine place les segments à l'avant, d'autres équipes peuvent travailler simultanément sur les tâches de finition (par exemple, post-tension, drainage, garde-corps) sur les sections de pont déjà-terminées derrière elle.
Préparation minimale du site :Nécessite moins de préparation et de nettoyage du site-au niveau du sol par rapport aux méthodes nécessitant de grandes plateformes de grue et des routes d'accès pour le transport lourd.
3. Avantages économiques et de gestion de projet
Planification prévisible :La nature répétitive du processus rend la planification des projets hautement prévisible, réduisant ainsi le risque de retards coûteux.
Coût global inférieur du projet : While the initial investment or rental cost of the machine is high, the savings from reduced labor, faster completion times, and eliminated falsework often lead to a lower total project cost, especially for long or repetitive bridges (>500 mètres).
Flotte de location réduite :Remplace le besoin de plusieurs grues mobiles-de grande capacité et les coûts de transport, d'installation et d'opérateur associés.
Accessibilité en terrain difficile :C'est unavantage principal. C'est leseule méthode réalisablepour la construction de ponts au-dessus de vallées profondes, de larges rivières, d'autoroutes très fréquentées, de voies ferrées actives ou de zones écologiquement sensibles où la construction de soutènements temporaires est impossible, d'un coût prohibitif ou trop perturbatrice.
4. Avantages techniques et qualité
Précision extrême :Les machines sont équipées de placers hydrauliques de précision et de systèmes d'alignement sophistiqués guidés par laser-ou assistés par GPS-. Cela garantit que chaque segment ou poutre est placé avec une précision millimétrique-, ce qui est essentiel pour l'alignement final et la douceur du tablier du pont.
Manipulation de composants volumineux et lourds :La capacité de 140-tonnes permet l'utilisation de grands segments préfabriqués-. Des segments plus grands signifient moins de joints dans le tablier final, ce qui conduit à un pont plus solide, plus durable et plus fluide.
Performance structurelle supérieure :La méthode de lancement incrémentiel garantit que la structure est construite de manière continue et statiquement déterminée, permettant aux ingénieurs de contrôler avec précision les contraintes tout au long de la construction.
Empreinte au sol minimale :Les points d'appui de la machine se trouvent sur les piliers, laissant le sol pratiquement intact. Ceci est crucial pour les projets portant sur des écosystèmes protégés ou des corridors de transport opérationnels.
5. Avantages environnementaux et sociaux
Perturbation écologique minimale :Évite de devoir défricher de vastes étendues de terrain pour l'installation de grues et de routes d'accès, protégeant ainsi l'environnement.
Perturbation de la circulation réduite :Lors de la construction sur des routes ou des voies ferrées existantes, le fonctionnement de la machine provoque une perturbation minimale de la circulation en contrebas. Il n'est pas nécessaire de fermer fréquemment des voies pour installer des grues ou des ouvrages auxiliaires.
Pollution sonore réduite :L’opération est généralement plus silencieuse que le va-et-vient constant des lourds camions-grues et des véhicules de soutien associés à d’autres méthodes.
Sécurité améliorée des travailleurs :Comme mentionné ci-dessus, cela se traduit également par un processus de construction plus socialement responsable avec un risque moindre d'incidents sur le lieu de travail.

Application
1. Placement des poutres (application la plus courante) :
Ce qu'il fait :C'est l'utilisation classique. La machine soulève et positionne avec précision-des poutres en béton ou en acier préfabriquées sur des piliers (colonnes) et des culées. Ces poutres constituent la principale structure de support du tablier du pont.
Types de projets :Viaducs routiers, viaducs, ponts ferroviaires et franchissements de rivières. Une machine de 140-tonnes manipulerait de très longues (par exemple, 40-50 mètres / 130-160 pieds) des poutres en béton précontraint ou de grandes poutres en I et poutres-caissons en acier.
2. Construction de ponts segmentaires :
Ce qu'il fait :Pour les ponts complexes (comme les ponts à haubans ou en porte-à-faux équilibrés), le tablier est construit en segments. La machine soulève ces-segments préfabriqués (pesant jusqu'à 140 tonnes chacun) et les maintient dans un alignement parfait pendant qu'ils sont époxydés de manière permanente et post-tendus à la structure existante.
Types de projets :Ponts à longue portée, ponts au-dessus de vallées profondes, de plans d'eau ou d'infrastructures existantes où les ouvrages auxiliaires (soutiens temporaires à partir du sol) sont impossibles ou dangereux.
3. Lancement des systèmes Gantry :
Ce qu'il fait :Il s'agit d'un portique à pont automoteur-qui se « lance » automatiquement vers l'avant sur les poutres nouvellement placées. Il récupère les poutres à l'arrière (là où les transporteurs les livrent), les déplace le long de son propre pont et les place sur les piliers avant. Il avance ensuite pour répéter le processus pour la période suivante.
Avantage:Il fonctionne entièrement depuis le haut de la structure, minimisant ainsi les perturbations du terrain situé en dessous (par exemple, sur des autoroutes très fréquentées, des rivières ou un terrain accidenté). Un portique de lancement de 140 tonnes est une taille courante pour les grands projets.
4. Portique à jambes de cisaillement ou Derrick à jambes rigides :
Ce qu'il fait :Il s'agit de systèmes de levage plus stationnaires mais incroyablement stables, souvent utilisés dans les gares de ponts ou sur le site du projet pour décharger et assembler des composants. Ils peuvent effectuer des levages très lourds et contrôlés avec un grand rayon.

Procédure de production
Phase 1 : Pré-Production (ingénierie et planification)
Il s'agit de la phase la plus critique, car elle garantit que le produit final répond à toutes les exigences techniques et de sécurité.
Conception et ingénierie :
Conception conceptuelle et détaillée :À l'aide d'un logiciel de CAO (-Conception assistée par ordinateur), les ingénieurs créent des modèles 3D et des dessins détaillés 2D de chaque composant. Cela comprend les éléments structurels, les systèmes mécaniques (hydrauliques, treuils) et les systèmes de commande électrique.
Analyse structurelle (FEA) :Une analyse par éléments finis (FEA) est effectuée sur le modèle pour simuler les contraintes, les flèches et la fatigue sous charge maximale (140 tonnes + facteur de sécurité). Cela garantit l’intégrité structurelle et identifie les points faibles potentiels.
Conception de systèmes hydrauliques et électriques :Des schémas pour les circuits hydrauliques (vérins, pompes, vannes, flexibles) et les systèmes de commande électriques (PLC, capteurs, câblage) sont conçus.
Examen de la conception :Une équipe multidisciplinaire (ingénieurs en structure, mécanique et électricité) examine toutes les conceptions pour détecter les erreurs, la fabricabilité et la conformité aux normes.
Planification des achats :
Nomenclature (BOM) :Une liste complète de toutes les matières premières (plaques d'acier, profilés, etc.) et des composants achetés (vérins hydrauliques, moteurs, API, roulements, câbles métalliques) est générée à partir de la conception.
Sélection des fournisseurs :Les fournisseurs qualifiés sont sélectionnés en fonction de leur capacité à fournir des matériaux certifiés (par exemple, l'acier à haute limite d'élasticité S355, S460) et des composants fiables et de haute qualité.
Commande de matériel :Les matières premières (plaques d'acier, profilés) sont commandées avec les certificats d'usine nécessaires. Les articles-à long délai de livraison (vérins hydrauliques personnalisés, moteurs spécialisés) sont commandés à l'avance.
Planification des processus :
Consignes de travail :Des procédures détaillées sont écrites pour la découpe, le soudage, l'usinage et l'assemblage. Cela inclut les spécifications des procédures de soudage (WPS).
Plan de contrôle qualité :Un plan est établi définissant tous les points de contrôle, les méthodes (visuelles, CND) et les critères d'acceptation tout au long du processus de production.
Phase 2 : Fabrication et fabrication
Cette phase consiste à transformer les matières premières en composants finis.
Préparation du matériel :
Stockage et inspection :L'acier entrant est vérifié par rapport aux certificats de l'usine et inspecté pour détecter tout défaut.
Marquage et découpe :Les machines de découpe CNC (plasma, laser ou oxy-combustible) sont utilisées pour couper des plaques d'acier et des profilés à des dimensions précises basées sur des dessins CAO. Les pièces sont marquées d'identifiants uniques.
Fabrication de composants :
Pliage et formage :Les plaques sont pliées dans les formes requises (par exemple pour les poutres, les caissons) à l'aide de grandes presses plieuses ou de machines à rouler.
Usinage:Les composants critiques nécessitant des surfaces de contact de haute-précision (par exemple, points de pivotement, interfaces de connexion) sont usinés sur des fraiseuses CNC, des tours ou des aléseuses.
Soudage de sous-assemblages :Les composants plus petits sont soudés en sous--assemblages (par exemple, des raidisseurs soudés à une plaque d'âme principale) par des soudeurs certifiés suivant le WPS.
Soulagement du stress :Les structures soudées critiques peuvent subir un traitement thermique de réduction des contraintes dans un grand four pour éliminer les contraintes internes dues au soudage.
Traitement de surface :
Sablage et peinture :Les composants en acier fabriqués sont grenaillés-selon la norme de propreté SA 2.5 (Near-White Metal) pour éliminer la rouille et le tartre.
Amorçage:Un apprêt époxy-haute performance est immédiatement appliqué pour prévenir la corrosion.
Couche intermédiaire/finale :Les couches intermédiaires et de finition (souvent en polyuréthane) sont appliquées comme spécifié, avec des mesures précises de l'épaisseur du film sec (DFT).
Phase 3 : Assemblage et intégration (atelier)
Les composants sont rassemblés pour construire la machine complète.
Assemblage structurel :
Les poutres/fermes principales sont positionnées sur de grands gabarits ou supports d'assemblage de niveau.
Les-poutres transversales, les cadres de support et le cadre principal du chariot de levage sont alignés et boulonnés ou soudés en place. Un alignement précis avec les outils laser est crucial.
Installation du système mécanique :
Système hydraulique :Des pompes, des réservoirs, des vannes et des collecteurs sont installés. Des faisceaux de flexibles hydrauliques préassemblés et testés sont connectés.
Treuils et palans :Les treuils du palan principal (évalués pour 140T+) sont montés et les câbles métalliques sont enroulés.
Système de voyage :Des bogies, des roues et des unités d'entraînement pour déplacer la machine le long du pont sont installés.
Installation du système électrique :
Chemins de câbles et conduits :sont installés le long de la structure.
Câblage :Les électriciens acheminent et terminent les câbles d'alimentation et de commande vers les moteurs, les capteurs, les interrupteurs de fin de course et les panneaux de commande.
Cabine de contrôle :La cabine de l'opérateur, abritant l'automate principal, l'IHM (interface homme-machine-) et les joysticks de commande, est installée et connectée.
Phase 4 : tests, inspection et expédition
La machine terminée est rigoureusement testée avant de quitter l'usine.
Vérifications avant-mise en service :
Inspection visuelle :Vérification finale de tous les boulons pour vérifier le couple, les soudures et l'installation.
Rinçage du système hydraulique :Le système hydraulique est rincé avec de l'huile propre pour éliminer tout contaminant avant le remplissage final.
Vérifications électriques :Des tests de continuité, de résistance d'isolement et de mise à la terre sont effectués sur tous les circuits électriques.
Tests fonctionnels (sans-charge) :
La machine est sous tension.
Toutes les fonctions sont testées sans charge : avance/recul, déplacement du chariot, montée/descente du palan et tous les fins de course de sécurité.
Les pressions du système, les courants du moteur et les temps de réponse sont enregistrés.
Test de charge (test de charge de preuve) :
Test de charge statique :Le palan principal est équipé de poids de contrôle (souvent des blocs de béton calibrés). La machine soulève une charge25 % supérieure à sa capacité nominale (140T * 1.25 = 175 tonnes). Il est maintenu pendant une période prolongée (par exemple, 10 à 15 minutes) pendant que les ingénieurs mesurent les déflexions par rapport aux prévisions FEA et inspectent toute déformation ou problème.
Test de charge dynamique :La charge de 140 T est levée et déplacée sur toute la plage de mouvement pour tester tous les systèmes dans des conditions dynamiques.
Préparation finale et expédition :
Attestation :Tous les résultats des tests et rapports d’inspection sont compilés dans un dossier de test d’acceptation en usine (FAT). Un inspecteur tiers-peut assister aux tests et délivrer un certificat de conformité.
Démontage et conservation :Pour l'expédition, la machine est souvent partiellement démontée en modules. Les surfaces usinées exposées sont recouvertes de graisse protectrice.
Emballage et expédition :Les composants sont emballés en toute sécurité et chargés sur des camions à plateau ou des remorques. Les points de levage sont clairement indiqués. Des listes de colisage détaillées et des manuels de montage sont fournis.


Vue de l'atelier
L'entreprise a installé une plateforme intelligente de gestion des équipements, et a installé 310 ensembles (ensembles) de robots de manutention et de soudage. Une fois le plan terminé, il y aura plus de 500 ensembles (ensembles) et le taux de mise en réseau des équipements atteindra 95 %. 32 des lignes de soudage ont été mises en service, 50 devraient être installées et le taux d'automatisation de l'ensemble de la gamme de produits a atteint 85 %.


étiquette à chaud: Machine de construction de pont de 140 tonnes, Chine fabricants de machines de construction de pont de 140 tonnes, fournisseurs, usine
Vous pourriez aussi aimer


Envoyez demande