Les clients souhaitent recevoir des produits soudés de qualité à temps. Les fournisseurs peuvent y parvenir de deux manières : de manière réactive ou proactive. Réactif signifie ne faire aucune planification préventive ni analyser les véritables capacités du processus de soudage de chaque système de soudage de composants de navire, qu'il soit manuel, mécanique ou robotisé.
Contrôle de processus intelligent et proactif
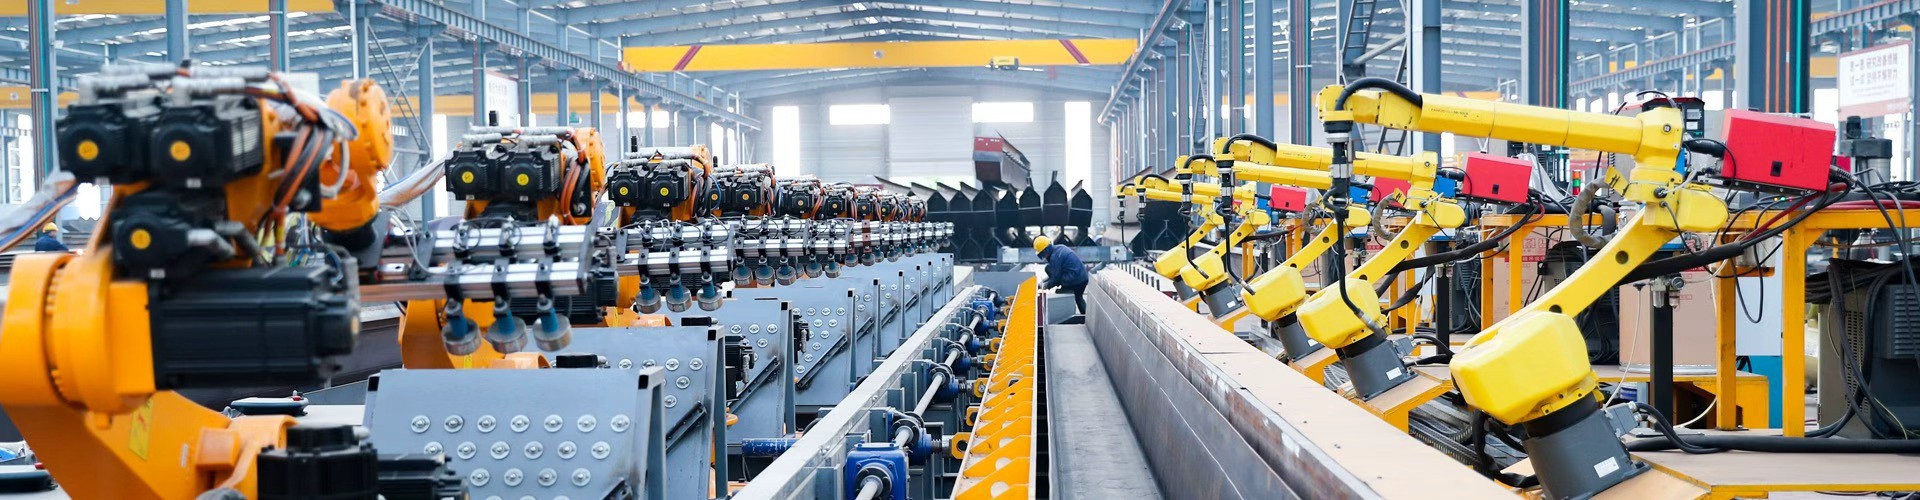
Une approche proactive signifie concevoir pour la fabrication, utiliser des processus performants et travailler avec des systèmes intelligents, qui peuvent également être basés sur des humains, des machines ou des robots. Les niveaux de traitement intelligent et de proactivité sont indiqués ci-dessous.
Niveau d'automatisation intelligente Niveau actif/passif
Soudage manuel Peut être effectué simultanément
Machine ou robot aveugle (sans vision) Réactif
Pré-vérification automatique de l'ajustement des joints Actif
Suivi des écarts en temps réel Actif/actif
Suivi des coutures en temps réel avec contrôle adaptatif Correction active-adaptative
Inspection du système de vision laser Réactif mais plus précis
Système de mesure d'inspection des soudures actif
Contrôle en boucle fermée du processus Proactif
Réparation basée sur l'inspection automatique des soudures Actif et passif
ID feed-forward des pièces qui ne sont pas soudées selon les spécifications Actif et passif
Examinons quelques applications spécifiques de ces systèmes, en commençant par le système portable d'inspection manuelle des soudures (PWIMS).
Système portable de gestion de l'inspection des soudures (PWIMS)
Actuellement, un grand nombre d’inspections redondantes et subjectives sont effectuées sur tous les types de structures de navires. Il n’est pas rare d’effectuer des inspections à 400 % sur certaines soudures, entraînant une perte de temps et des réparations inutiles.
Des améliorations à cette situation sont désormais possibles et peuvent être déployées dans de nombreuses applications.
Le système se compose d’un capteur de vision laser portable et d’un outil de gestion de base de données. Il fournit des outils objectifs de mesure des caractéristiques de soudure et d’analyse SPC.
Suivi des coutures en temps réel et traitement adaptatif
Une machine à souder les barres d'armature typique se compose d'un portique, d'un équipement de soudage et de dispositifs de serrage robustes. Historiquement, le fil était manuellement poussé ou un traceur de couture de sonde était utilisé pour maintenir le fil dans la position correcte au niveau du joint. Un soudage plus intelligent peut être réalisé grâce à un système de suivi des joints par vision laser qui peut :
identifier si la soudure est dans les tolérances ;
suivez la soudure en temps réel ; et
ajuster le processus de soudage pour optimiser la qualité de la soudure. Pour réaliser des soudures précises (sur-soudure minimale) à des vitesses maximales, les méthodes traditionnelles ne fonctionneront pas.
Contrôle en boucle fermée
Les procédés laser hybrides composés de lasers haute puissance et d'équipements de soudage à l'arc sous gaz commencent à faire leur apparition dans les composants de la construction navale. L’un des plus grands avantages est un soudage plus précis, entraînant moins de distorsion. Pour obtenir un contrôle et une qualité optimaux, un fabricant a déployé un système de contrôle en boucle fermée qui mesure la forme de la soudure après sa solidification, puis renvoie ces informations à l'autre partie pour une correction continue. La vitesse de déplacement et les paramètres laser ou GMAW peuvent être automatiquement ajustés selon les besoins.
Résumé
Comment obtenir les meilleures performances de soudage, la conception pour la fabrication signifie considérer le procédé de soudage à utiliser et ses capacités pendant la phase de planification. Pensez également à la conception de processus et d’inspections automatisés. Cela vous donnera de bonnes chances de faire le travail correctement du premier coup.